ثورة تشغيل المعادن وتكنولوجيا الفايبر ليزر في السوق المصري
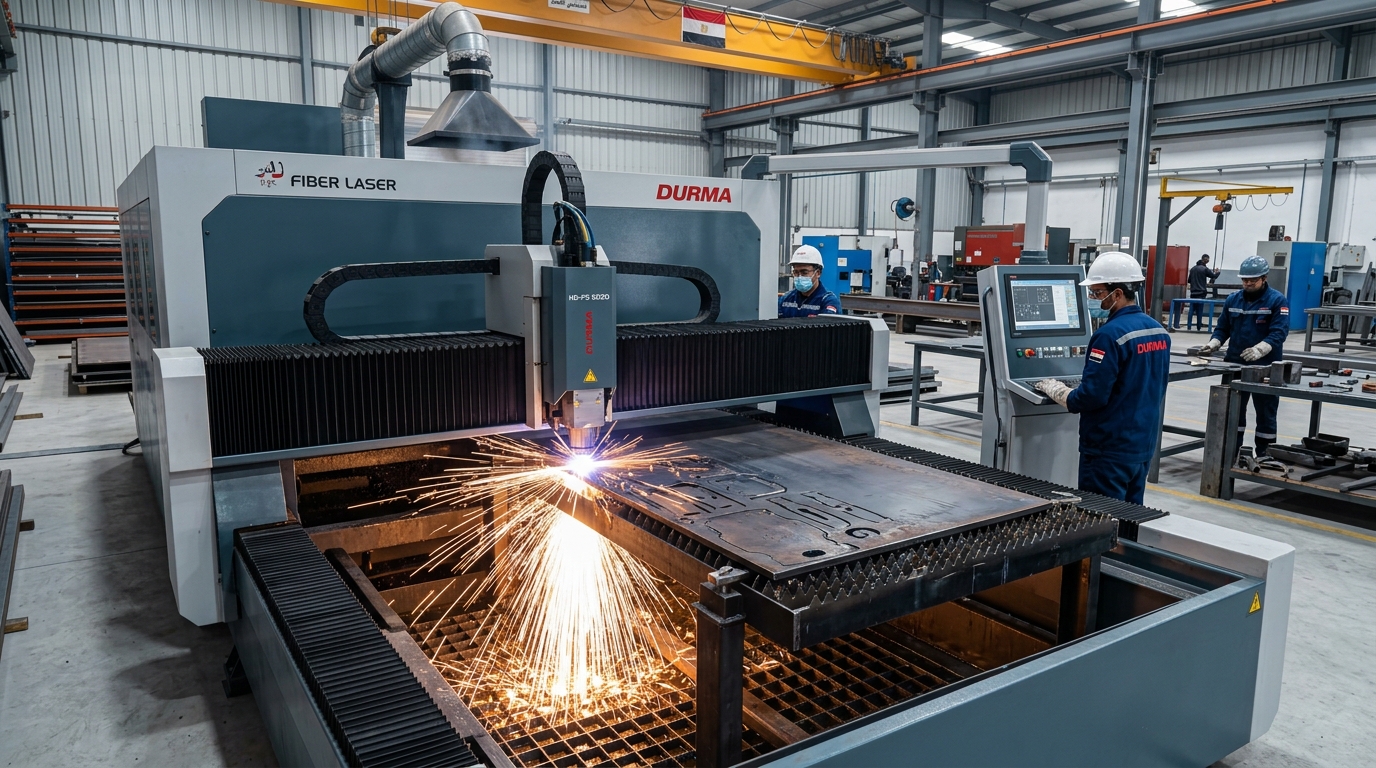
يشهد قطاع التشكيل والتشغيل المعدني في مصر طفرة صناعية وتكنولوجية غير مسبوقة خلال السنوات الأخيرة. فبعد عقود من الاعتماد على طرق القطع التقليدية والحرارية البدائية مثل ألسنة لهب الأكسي-أسيتيلين (Oxy-Fuel) أو ماكينات البلازما العادية التي كانت تترك حوافاً متعرجة ومناطق تشوه حراري عريضة (Heat-Affected Zones)، أحدثت ماكينات التقطيع بالفايبر ليزر (CNC Fiber Laser Cutting) نقلة نوعية جذرية أعادت تعريف معايير الدقة، السرعة، والتشطيب المعماري في مصر.
تتواكب هذه الثورة التكنولوجية مع النهضة العمرانية الكبرى في مصر؛ حيث باتت المشروعات القومية في العاصمة الإدارية الجديدة، العلمين الجديدة، وتوسعات الفلل والقصور في التجمع الخامس والشيخ زايد تتطلب مشغولات معدنية فائقة الدقة والتعقيد الهندسي، بدءاً من واجهات المباني المفرغة (Double-Skin Facades)، مروراً ببوابات الفلل الفاخرة، وانتهاءً بالأثاث المعدني والقواطع الديكورية الداخلية. وفي هذا الدليل الهندسي الموثق، تقدم شركة ارت ستيل دليلاً شاملاً للمهندسين والمصممين وأصحاب المشاريع لفهم أسرار تكنولوجيا الفايبر ليزر، وحساب التكاليف، وتمييز جودة القطع الحقيقية.
أولاً: المبادئ الفيزيائية والهندسية لشعاع الفايبر ليزر
على عكس ماكينات الليزر الغازي القديمة (CO2 Lasers) التي كانت تعتمد على مرايا زجاجية عاكسة وأنابيب غاز معقدة تتطلب صيانة مستمرة، تعتمد تكنولوجيا الفايبر ليزر (Solid-State Fiber Laser) على توليد حزمة ضوئية فائقة التركيز داخل ألياف بصرية زجاجية نشطة مطعمة بعناصر أرضية نادرة مثل الإيتربيوم (Ytterbium).
- الطول الموجي شديد القصر: يبلغ الطول الموجي لشعاع الفايبر ليزر حوالي 1.064 ميكرومتر، وهو أقصر بعشر مرات من ليزر ثاني أكسيد الكربون. يتيح هذا الطول الموجي القصير امتصاصاً معدنياً هائلاً من قبل الحديد والصلب والنحاس والألومنيوم، مما يتركز في بؤرة ميكروسكوبية لا يتعدى قطرها 0.05 مم.
- كثافة الطاقة الجبارة (Power Density): تصل كثافة الطاقة في نقطة السقوط إلى ملايين الواطات لكل سنتيمتر مربع، مما يؤدي إلى صهر وتبخير المعدن فورياً في أجزاء من المليون من الثانية قبل أن تنتقل الحرارة للأجزاء المحيطة.
- دقة الحركة والتوجيه الرقمي (CNC Precision): يتم توجيه رأس القطع بواسطة محركات مؤازرة خطية فائقة السرعة (Linear Servo Motors) وبأنظمة تحكم رقمية CNC متطورة، تحقق دقة تموضع تصل إلى ±0.02 مم، وسرعات قطع تتجاوز 40 متراً في الدقيقة للصفائح الرقيقة.
ثانياً: غازات القطع المساعدة: الفرق الجوهري بين النيتروجين والأكسجين
من أهم الأسرار الهندسية التي لا يدركها الكثير من العملاء في مصر هو نوع الغاز المساعد (Assist Gas) المستخدم في عملية القطع بالليزر، والذي يحدد بشكل مباشر قابلية المعدن للدهان ومقاومته اللاحقة للصدأ:
1. القطع بغاز النيتروجين عالي النقاء (Nitrogen Cutting - High Pressure)
يُستخدم النيتروجين النقي (بدرجة نقاء لا تقل عن 99.999% وبضغط مرتفع يصل إلى 20-25 بار) كغاز خامل وظيفته الأساسية طرد المعدن المصهور ميكانيكياً إلى أسفل دون أي تفاعل كيميائي. ينتج عن ذلك حافة قطع ناصعة وفضية خالية تماماً من طبقة الأكسيد (Oxide-Free Edge). هذه الميزة لا غنى عنها في صاج الليزر المخصص للبوابات والواجهات المعمارية؛ لأن غياب الأكسيد يضمن التصاقاً بنسبة 100% لبودرة الدهان الإلكتروستاتيكي الحراري، بينما يؤدي الدهان فوق الأكسيد إلى تقشر الدهان وسقوطه بعد فترة قصيرة.
2. القطع بغاز الأكسجين (Oxygen Cutting - Exothermic Reaction)
يُستخدم الأكسجين كغاز نشط في قطع الألواح الفولاذية السميكة (أكثر من 12 مم وحتى 30 مم). يتفاعل الأكسجين مع الحديد المسخن في تفاعل طارد للحرارة يولد طاقة حرارية إضافية تسهم في إذابة الصاج الثقيل بتكلفة تشغيل واستهلاك غاز أقل. عيب هذا الأسلوب هو تكوّن طبقة رقيقة من أكسيد الحديد الأسود على جانبي القطع، والتي تتطلب معالجة ميكانيكية بالصاروخ أو الترميل لإزالتها قبل إجراء أعمال اللحام الدقيق أو الدهان النهائي.
3. القطع بالهواء المضغوط عالي الضغط (Clean Dry Air Cutting)
حل اقتصادي حديث لمعادن الصلب الكربوني متوسطة السماكة، شريطة استخدام كمبروسر صناعي مزود بمجففات هواء تبريدية وفلاتر دقيقة تمنع وصول أي رذاذ زيت أو بخار ماء إلى عدسة الليزر الحساسة.
جدول مقارنة هندسي: الفايبر ليزر مقابل البلازما عالية الدقة والووتر جيت
| المعيار التقني | الفايبر ليزر (Fiber Laser CNC) | البلازما عالية الدقة (HD Plasma) | القطع بنفث الماء (Waterjet) |
|---|---|---|---|
| دقة التسامح (Tolerance) | فائقة جداً (±0.03 مم) | متوسطة (±0.5 إلى ±1.0 مم) | عالية جداً (±0.1 مم) |
| جودة الحواف ونعومتها | ملساء تماماً خالية من الرايش | تترك رايش وخبثاً أسفل القطع | ملساء وباردة تماماً |
| المنطقة المتأثرة بالحرارة (HAZ) | شديدة الضيق (أقل من 0.1 مم) | عريضة تسبب تشوه الصفائح الرقيقة | منعدمة تماماً (قطع بارد) |
| القدرة على قطع الزخارف الدقيقة | مثالية للفتحات المجهرية والنقوش | ضعيفة في المنحنيات الضيقة والثقوب | ممتازة ولكن بسرعة أبطأ |
| سرعة التقطيع للمتر الطولي | فائقة السرعة وتوفر في التكلفة | متوسطة إلى سريعة | بطيئة جداً |
| أقصى سماكة لصاج الصلب الكربوني | تصل إلى 30 مم لقدرات 12kW فما فوق | تصل إلى 50 مم | تصل إلى 150 مم |
| تكلفة التشغيل والمتر الطولي | الأفضل اقتصادياً مع السرعة العالية | اقتصادية للسماكات الضخمة | باهظة جداً بسبب رمال الجارنت |
ثالثاً: قدرات وسماكات التقطيع لمختلف المعادن في مصانع ارت ستيل
تمتلك شركة ارت ستيل ماكينات فايبر ليزر رقمية عالية القدرة (تبدأ من 6000 واط وحتى 15000 واط) تتيح تشغيل مجموعة واسعة من المعادن وفقاً للمواصفات القياسية:
- الصلب الكربوني والحديد الأسود (Carbon Steel Plates): من سماكة 0.8 مم وحتى 30 مم، وهو المعدن الأساسي في صناعة بوابات الفلل، درابزينات الليزر، الأسوار، والكمرات الهيكلية.
- الاستانلس ستيل المقاوم للصدأ (Stainless Steel 304 & 316): من سماكة 0.5 مم وحتى 25 مم باستخدام غاز النيتروجين النقي لضمان حواف لامعة تماماً جاهزة للتركيب المعماري الفوري دون الحاجة لأي تلميع إضافي.
- سبائك الألومنيوم المعمارية (Aluminum Alloys 5083 / 6061): من سماكة 1.0 مم وحتى 20 مم، وتستخدم في واجهات المباني الخفيفة وشاشات التظليل المشبكة.
- النحاس الأصفر والأحمر (Brass & Copper): تشغيل المعادن شديدة الانعكاس للضوء بسماكات تصل إلى 12 مم، وهي ميزة حصرية لماكينات الفايبر الحديثة المزودة بأنظمة حماية بصرية ضد الانعكاس المرتد (Back-Reflection Protection).
رابعاً: تطبيقات الفايبر ليزر في الديكور والعمارة المعاصرة في مصر
أحدثت ماكينات الفايبر ليزر ثورة في مفاهيم التصميم الداخلي والخارجي في مصر، وفتحت آفاقاً لا حصر لها أمام المصممين:
1. الواجهات المعمارية المزدوجة المفرغة (Perforated Double-Skin Facades)
في كبرى المشروعات الإدارية والمول في التجمع الخامس والشيخ زايد، يتم تغليف واجهات المباني الزجاجية بألواح صاج أو ألومنيوم مقصوصة بالليزر بنقوش مستوحاة من العمارة الإسلامية (المشربية الحديثة). تعمل هذه الواجهات ككاسرات شمس ذكية تخفض الحمل الحراري للمبنى بنسبة تزيد عن 35%، مع توفير هوية بصرية فريدة تتألق ليلاً مع الإضاءات الخلفية المخفية.
2. درابزينات السلالم والبلكونات المودرن (Laser-Cut Balustrades)
استبدلت درابزينات الليزر الأعمدة التقليدية؛ حيث يتم تصنيع لوح السلم كلوحة فنية متصلة مفرغة بسماكة صلبة (عادة 4 مم أو 5 مم) تمنح أماناً فائقاً لمنع سقوط الأطفال، مع سهولة تامة في التنظيف ومظهر مودرن بانورامي راقٍ.
3. فواطع الفضاءات الداخلية والبارتشنات (Decorative Room Partitions)
تستخدم كفواصل فنية بين صالات الاستقبال وغرف المعيشة، وتُطلى بألوان إلكتروستاتيكية ناعمة مثل الذهبي الدافئ، البرونزي، أو الأسود المطفي، لتوفير الخصوصية وتحديد الفراغات دون إغلاق الضوء الطبيعي.
خامساً: برمجيات التصميم وتجهيز ملفات الـ CAD وطرق الـ Nesting الذكي
الدقة الفائقة تبدأ من مرحلة التصميم المكتبي؛ حيث يتم فحص الرسومات الهندسية وتجهيزها عبر خطوات برمجية محترفة:
- تحويل الرسومات إلى مسارات قطع متجهة (Vector DXF / DWG): يتم تنظيف الخطوط المعمارية وإزالة الخطوط المزدوجة والفجوات لضمان حركة سلسة ومستمرة لرأس الليزر.
- التعشيق الآلي وتوزيع الأشكال (Intelligent CAD/CAM Nesting): تستخدم برامج الذكاء الاصطناعي لتوزيع القطع على لوح الصاج القياسي (1.5م × 3م أو 2م × 6م) بأقصى كفاءة استغلال ممكنة تتجاوز 88% إلى 92%، مما يقلل الهدر في خامات الصاج بشكل كبير وينعكس في خفض التكلفة النهائية للمشروع على العميل.
- برمجة نقاط الدخول والخروج الدقيقة (Lead-In & Lead-Out): يتم وضع نقاط اختراق الشعاع (Piercing Points) خارج مسار الشكل النهائي بمسافة مليمترية مدروسة، لمنع حدوث أي ندوب أو حفر في خطوط التصميم الجمالية.
- فواصل التماسك الدقيقة (Micro-Joint Tabs): في الزخارف والقطع الصغيرة، يترك البرنامج جسوراً ميكروسكوبية بسماكة 0.3 مم تبقي القطع متصلة باللوح لمنع تطايرها أو اصطدامها برأس القطع، ويتم فصلها يدوياً بسهولة بعد انتهاء التشغيل.
سادساً: كيفية تقييم وفحص جودة قطع الليزر وتمييز العيوب في ورش التقطيع
عند استلام المشغولات المعدنية من أي مركز تشغيل بالليزر في مصر، ينصح مهندسو ارت ستيل بفحص العناصر التالية للتأكد من مطابقة المعايير الهندسية:
- غياب الرايش السفلي (Dross / Slag Free): الحافة السفلية للقطع يجب أن تكون ملساء تماماً كالحافة العلوية. وجود كتل رايش متجمدة أسفل اللوح يدل على انخفاض ضغط غاز النيتروجين أو سرعة قطع خاطئة أو اتساخ فوهة الرأس (Nozzle)، وهو عيب صناعي يتطلب سنفرة شاقة تشوه حواف المعدن.
- عمودية خط القطع (Perpendicularity & Squareness): فحص استقامة مقطع الصاج باستخدام زاوية ميكانيكية دقيقة؛ فالشعاع يجب أن يقطع بزاوية 90 درجة تامة دون أي ميل ملحوظ (Bevel Angle) حتى في الألواح السميكة.
- نعومة خطوط التردد (Striation Lines): على مقطع القطع العرضي، تظهر خطوط ميكروسكوبية ناتجة عن تردد نبضات الليزر. كلما كانت هذه الخطوط ناعمة ومستقيمة ومتناهية الصغر، دل ذلك على استقرار الليزر والضغط المثالي للغاز.
سابعاً: دراسة حالة واقعية: تصنيع 400 م² من ألواح الواجهات المفرغة لمبنى إداري بالعاصمة الإدارية
في أحد أحدث المشروعات التي نفذتها ارت ستيل بالعاصمة الإدارية الجديدة، طُلب تصنيع واجهة خارجية لمقر إداري رئيسي بمساحة 400 متر مربع مكونة من 120 لوحاً من صاج الصلب المقاوم للصدأ بسماكة 4 مم، مفرغة بنقش هندسي مستوحى من خطوط العمارة الفاطمية المعاصرة.
تم استخدام ماكينة فايبر ليزر 12kW مزودة بغاز نيتروجين نقي بضغط 22 بار لضمان حواف فضية خالية تماماً من الأكسيد. استغرق وقت القطع الإجمالي 38 ساعة عمل متواصلة بنسبة هدر في الصاج لم تتعد 9% بفضل برنامج الـ Nesting الذكي. خضعت الألواح بعد ذلك لعملية غسيل فوسفاتي وطبقة طلاء إلكتروستاتيكي بوليستر خارجي بلون برونزي ميتاليك معتمد بشهادة Qualicoat Class 2. تم تركيب الألواح على شاسيه فرعي من التيوبات المجلفنة بدقة ليزرية متناهية، ونالت الواجهة إشادة كبرى من مكتب الاستشارات الهندسية للمشروع كنموذج رائد للدقة الصناعية والجمال المعماري في العاصمة الجديدة.
ثامناً: جدول تسعير خدمات قص الليزر وتصنيع المشغولات في مصر 2026
| سماكة صاج الصلب الكربوني | غاز القطع المعتمد | متوسط سعر قص المتر الطولي (EGP) | سعر ثقب الاختراق (Piercing) |
|---|---|---|---|
| صاج 2.0 مم | نيتروجين نقي (حواف بيضاء) | 18 - 25 جنيه / متر طولي | 0.50 جنيه |
| صاج 3.0 مم | نيتروجين نقي (بوابات وأسوار) | 28 - 38 جنيه / متر طولي | 0.80 جنيه |
| صاج 4.0 مم | نيتروجين نقي (بوابات فاخرة) | 40 - 55 جنيه / متر طولي | 1.20 جنيه |
| صاج 6.0 مم | نيتروجين / أكسجين عالي الدقة | 65 - 85 جنيه / متر طولي | 2.00 جنيه |
| صاج 10.0 مم إلى 12.0 مم | أكسجين نقي (بليتات وهياكل) | 110 - 150 جنيه / متر طولي | 4.50 جنيه |
تاسعاً: أسئلة شائعة حول خدمات قص الفايبر ليزر CNC في مصر
س1: ما هي صيغ الملفات المطلوبة لإرسال تصميمات الليزر للتنفيذ؟
ج: الصيغ الهندسية المعتمدة هي ملفات المتجهات (Vector Files) بصيغة DXF أو DWG المصدرة من برامج AutoCAD أو SolidWorks، بمقياس رسم 1:1 بالملم وبطبقات محددة لخطوط القطع الخارجي والداخلي.
س2: لماذا يفضل صاج 4 مم لبوابات الفلل بدلاً من صاج 2 مم الأرخص؟
ج: الصاج 2 مم عند تفريغه بنقوش الليزر يفقد صلابته ويصبح مرناً كشريحة البلاستيك ويهتز مع الرياح وصدمات الغلق، بينما يوفر صاج 4 مم جسامة وصلابة ميكانيكية فائقة تمنع أي تموج وتحافظ على استقامة البوابة لعقود.
س3: هل يؤثر قص الليزر على الخصائص الميكانيكية للصلب؟
ج: بفضل سرعة الفايبر ليزر الفائقة والتركيز المجهري للشعاع، تكون المنطقة المتأثرة بالحرارة (HAZ) في أضيق حدود ممكنة (أقل من 0.08 مم)، مما يحافظ على صلابة وممطولية الفولاذ الأصلية دون أي ضعف إنشائي.
س4: هل يمكن لليزر قطع الأشكال ثلاثية الأبعاد والمواسير والتيوبات؟
ج: نعم، من خلال ماكينات الليزر ثلاثية الأبعاد للأنابيب (Tube Laser Cutting) التي تمتلك محاور دوارة CNC قادرة على قطع وثقب وتفريغ المواسير والتيوبات المربعة والمستطيلة بدقة خيالية وعمل تعشيقات متناهية الدقة.
س5: ما هو الحد الأدنى لعرض الفتحات أو الثقوب التي يمكن لليزر قطعها؟
ج: القاعدة الهندسية الذهبية في الفايبر ليزر هي أن قطر الثقب الأدنى يجب ألا يقل عن سماكة اللوح نفسه (مثلاً: في صاج 4 مم، يكون أقل قطر ثقب مسموح به هو 4 مم) لضمان انتظام خروج الغاز وعدم تلف عدسات الرأس.
س6: ما الفرق بين الصاج المسحوب على البارد والصاج المسحوب على الساخن لليزر؟
ج: الصاج المسحوب على البارد (Cold Rolled) يتميز بسطح أملس جداً وسماكات منتظمة حتى 2 مم وهو مثالي للمشغولات الدقيقة، بينما الصاج المسحوب على الساخن والمخلل (Hot Rolled Pickled & Oiled - HRPO) يستخدم للسماكات الأكبر بدءاً من 3 مم ويكون خالياً من قشور الدرفلة ومثالياً للقص والدهان الفوري.
س7: كيف يحمي الليزر التصاميم الحصرية للعملاء من السرقة أو التكرار؟
ج: في ارت ستيل، نلتزم باتفاقيات سرية البيانات (NDA) وتُحفظ ملفات CAD الخاصة بمشاريع العملاء على خوادم مشفرة لا يتم تداولها أو إعادة استخدامها في أي مشروع آخر لضمان تفرد كل فيلا وقصر بتصميمه الخاص.
س8: هل يمكن لليزر حفر ونقش الكتابات والأرقام بدلاً من القطع الكامل؟
ج: نعم، عبر تقنية الحفر بالليزر (Laser Marking / Etching)؛ حيث يتم خفض طاقة الشعاع لتبخير طبقة ميكروسكوبية سطحية فقط بعمق أجزاء من المليمتر لرسم الأرقام، الشعارات، أو الإرشادات الفنية دون اختراق اللوح.
خلاصة وتوصية خبراء ارت ستيل
إن تكنولوجيا قص المعادن بالفايبر ليزر CNC هي الجسر الهندسي الذي يربط بين الخيال المعماري والصلابة الفولاذية الواقعية. مع ارت ستيل، نوفر لك أعلى قدرات التقطيع بالليزر في مصر، مدعومة بخبرة هندسية واسعة في تجهيز الرسومات، واختيار أجود خامات الصاج المعتمد، وتطبيق أنظمة الدهان الحراري الفاخرة لتسليم أعمال معدنية تبهر الأنظار وتدوم طويلاً. اتصل بنا اليوم للحصول على مقايسة تفصيلية ودراسة فنية مجانية لمشروعك القادم.